


Aviso de segurança. O cálculo de capacidade de carga de engrenagens cilíndricas helicoidais segue a ISO 6336-1:2019, ISO 6336-2:2019 e ISO 6336-3:2019 e deve ser assinado por engenheiro mecânico habilitado, com ART registrada no CREA, sempre que a transmissão envolver risco a pessoas. Toda engrenagem exposta em máquina ou equipamento precisa de proteção fixa ou com intertravamento conforme a NR-12, e substituições por amostra sem verificação de carga podem provocar ruptura de dente sob carga.
Geometria do dente helicoidal e o que muda em relação ao dente reto
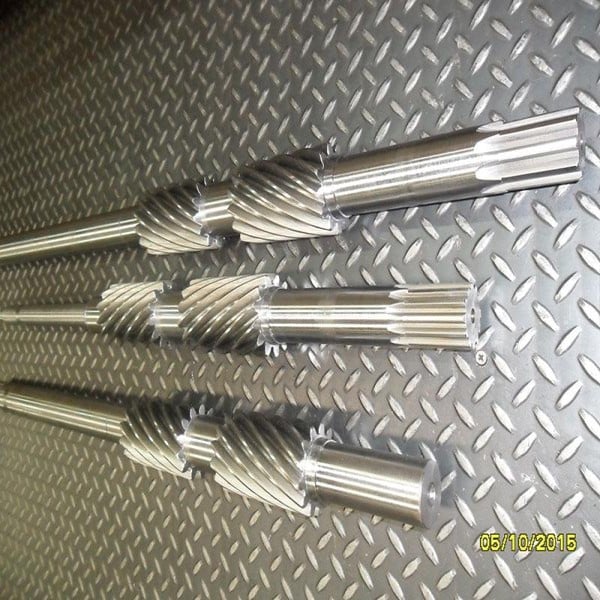
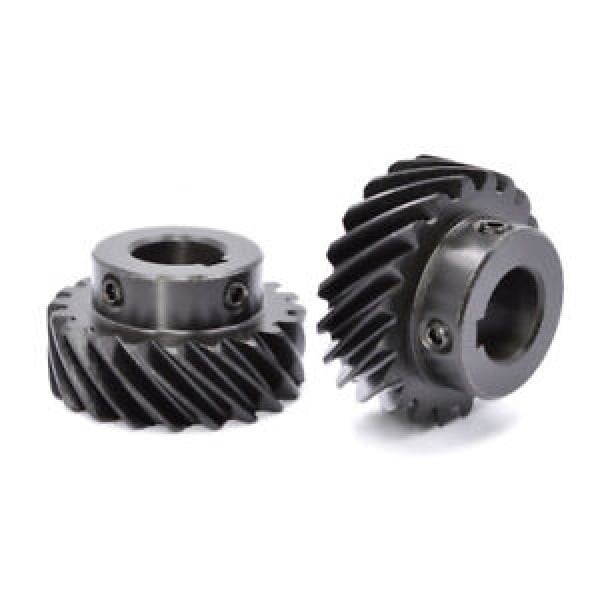
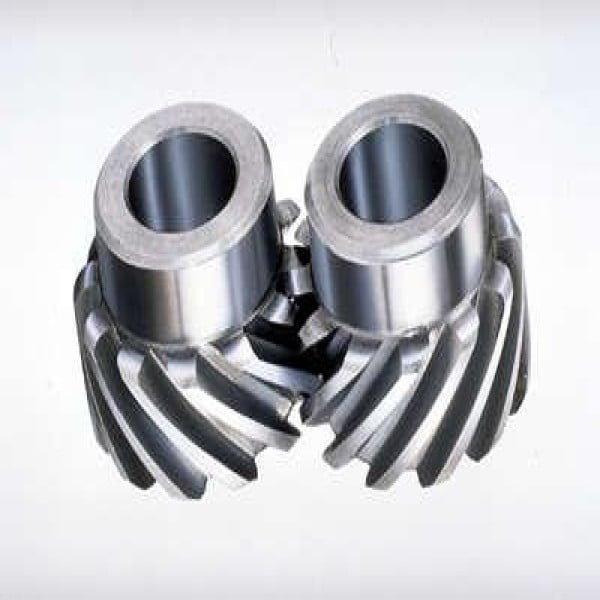
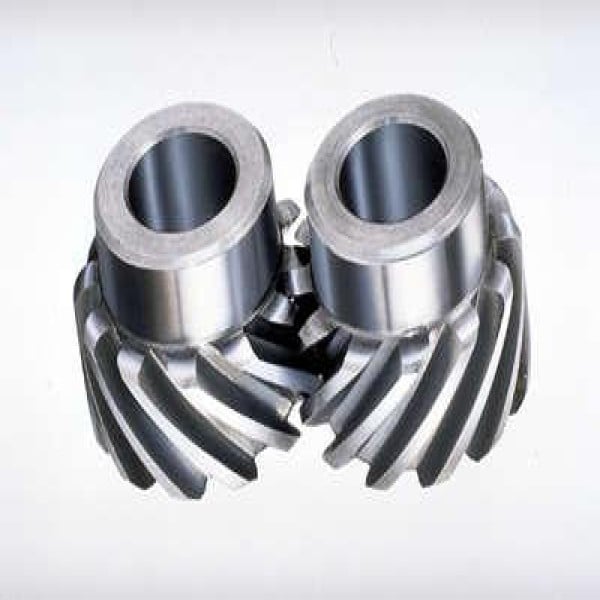
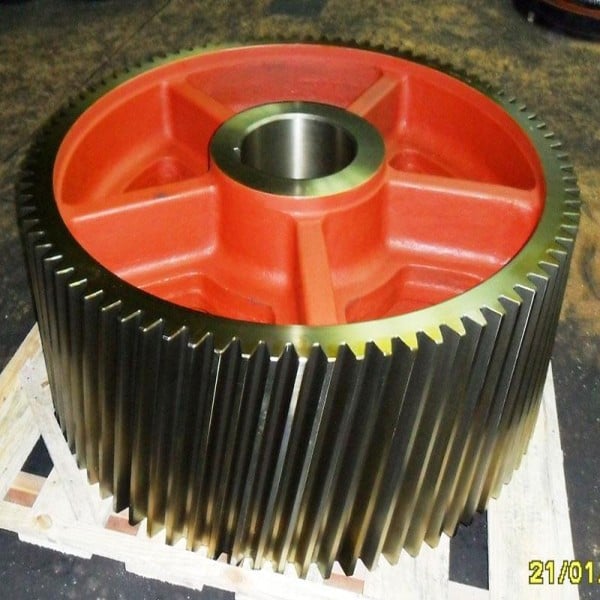
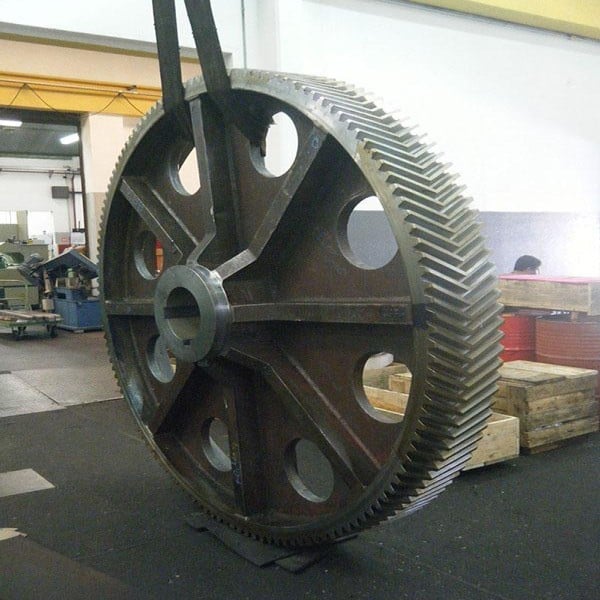
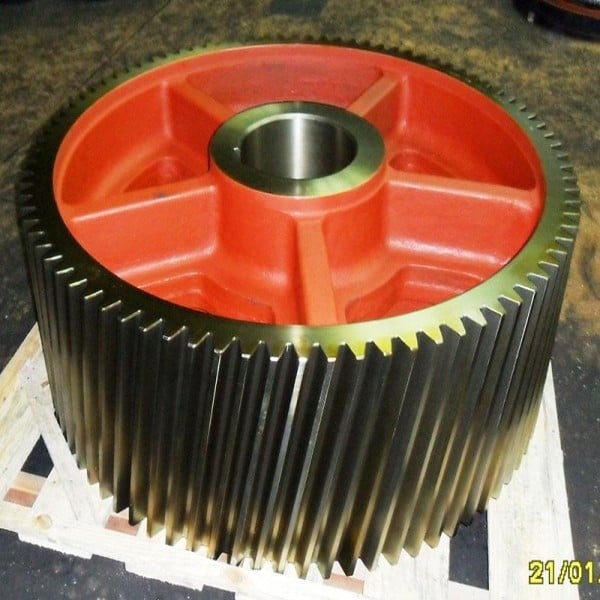
No dente helicoidal existem dois sistemas de referência que precisam ser distinguidos na hora de especificar: o plano normal, perpendicular ao dente, e o plano frontal, perpendicular ao eixo. O módulo normal é o que corresponde à fresa caracol usada na geração do dente; o módulo frontal é o que se mede diretamente na face da peça e vale o módulo normal dividido pelo cosseno do ângulo de hélice. Por isso duas engrenagens com o mesmo módulo aparente podem exigir ferramental completamente diferente. A inclinação também aumenta o número de dentes em contato simultâneo: enquanto o dente reto tem apenas a razão de recobrimento de perfil, o helicoidal soma a razão de recobrimento axial, que depende da largura de face e do ângulo de hélice. É esse recobrimento adicional que reduz a variação de rigidez do engrenamento e explica o funcionamento mais silencioso em montagem em caixa redutora de eixos paralelos.
- Módulo normal: base do cálculo e do ferramental, padronizado pela ISO 54:1996.
- Ângulo de pressão normal: 20° no perfil básico ISO 53:1998.
- Ângulo de hélice: define recobrimento axial e força axial resultante.
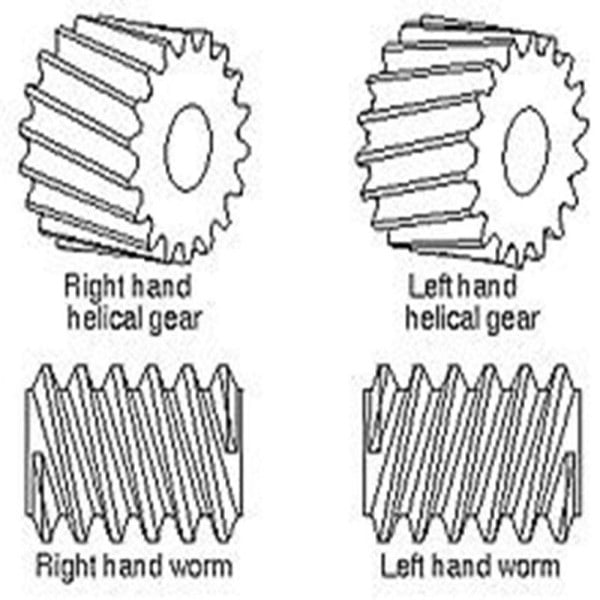
- Sentido da hélice: em eixos paralelos, o par exige hélices de sentidos opostos.
- Largura de face: precisa gerar recobrimento axial acima de 1 para o dente trabalhar de forma progressiva.
Helicoidal, reta, cônica ou espinha de peixe: critério de escolha
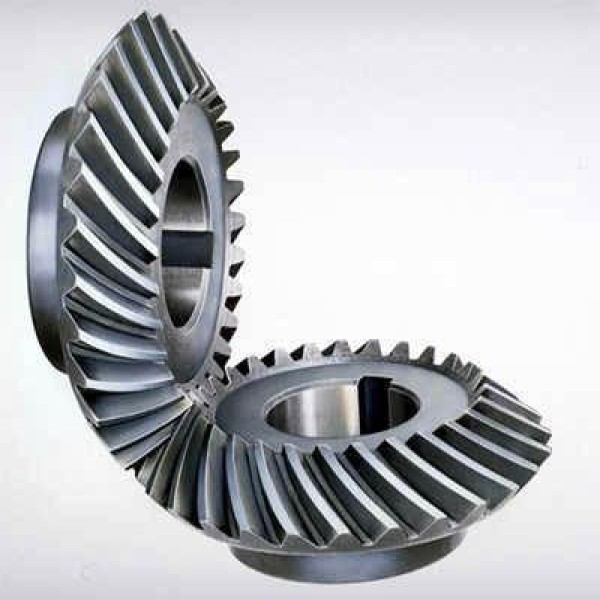
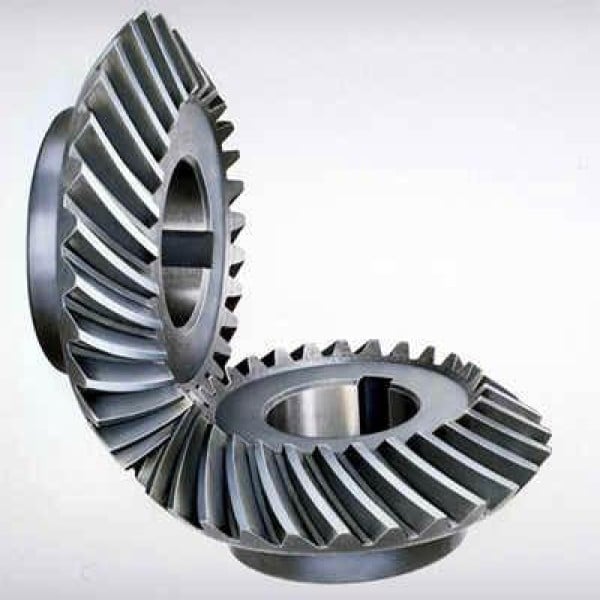
A escolha entre tipos de dentado não é preferência estética, é consequência do arranjo de eixos, da velocidade periférica e da tolerância a esforço axial. A engrenagem reta de dentes paralelos ao eixo continua sendo a opção mais econômica e a mais fácil de repor quando a velocidade é baixa e não há restrição de ruído. O dentado helicoidal entra quando se busca mais capacidade de carga na mesma largura, rotação mais alta e nível sonoro menor, aceitando em troca o empuxo axial e mancais mais robustos. Quando o esforço axial é proibitivo, a saída é a engrenagem espinha de peixe, que cancela o empuxo axial ao combinar duas hélices opostas na mesma peça. Para eixos que se cruzam, o caminho é a engrenagem cônica quando os eixos se cruzam a 90°, e para converter rotação em movimento linear existe a cremalheira helicoidal para acionamento linear de portões, pórticos e eixos de máquina.
| Tipo de dentado | Arranjo de eixos | Empuxo axial | Ruído relativo | Quando especificar |
|---|---|---|---|---|
| Cilíndrico reto | Paralelos | Não gera | Alto | Baixa velocidade periférica, custo mínimo e reposição rápida |
| Cilíndrico helicoidal | Paralelos | Gera, proporcional à tangente do ângulo de hélice | Baixo | Média e alta rotação, maior densidade de torque, restrição de ruído |
| Duplo helicoidal (espinha de peixe) | Paralelos | Autocompensado entre as duas hélices | Baixo | Alta potência contínua com mancais que não suportam carga axial |
| Cônico | Concorrentes, tipicamente a 90° | Gera carga axial e radial nos dois eixos | Médio | Mudança de direção de acionamento |
| Coroa e parafuso sem-fim | Reversos a 90° | Elevado no sem-fim | Baixo | Alta redução em um único estágio e efeito de autotravamento |
Ângulo de hélice, empuxo axial e dimensionamento dos mancais
A força axial em um par helicoidal vale aproximadamente a força tangencial multiplicada pela tangente do ângulo de hélice. Na prática isso significa que uma hélice de 15° gera cerca de 27% da força tangencial em sentido axial, e uma hélice de 30° gera cerca de 58%. Ângulos menores, entre 8° e 15°, são a escolha usual em redutores de eixos paralelos com rolamentos de esferas, porque mantêm o empuxo administrável. Ângulos entre 20° e 30° aparecem quando se quer máxima suavidade e capacidade e há rolamento de rolos cônicos ou de contato angular preparado para a carga axial. O erro clássico de retrofit é substituir um dentado reto por helicoidal mantendo carcaça, mancal e trava axial originais: o resultado é aquecimento localizado, migração axial do eixo e contato concentrado em uma das extremidades do dente. Se o mancal não pode ser alterado, a alternativa correta é o dentado duplo, não reduzir a largura de face.
- Verifique a capacidade de carga axial do rolamento antes de fechar o ângulo de hélice.
- Confirme qual eixo receberá a trava axial e qual ficará livre para dilatação térmica.
- Lembre que hélices opostas em eixos paralelos invertem o sentido do empuxo — o desenho precisa indicar direita ou esquerda.
- Em redutores de vários estágios, alterne o sentido das hélices para reduzir o esforço resultante no eixo intermediário.
Materiais e tratamento térmico por faixa de carga
O material responde por boa parte da vida útil do flanco e é onde mais se erra por economia mal calculada. A ISO 6336-5:2016 classifica os materiais em graus de qualidade metalúrgica e vincula a tensão admissível ao processo de tratamento efetivamente controlado, e não apenas à liga declarada. Aços de construção mecânica seguem, no mercado nacional, a designação da ABNT NBR NM 87:2000, e a verificação de dureza superficial costuma ser feita por escala Rockwell conforme a ABNT NBR NM ISO 6508-1:2008. A regra prática de especificação é simples: carga leve e intermitente admite aço beneficiado sem tratamento superficial; carga contínua com choque exige cementação e têmpera com retífica posterior; e quando não há retífica disponível ou a peça é grande demais para o processo, a nitretação entrega dureza de flanco com distorção muito menor, ao custo de camada endurecida mais fina.
| Material e tratamento | Dureza típica de flanco | Faixa de aplicação | Impacto no custo e no prazo |
|---|---|---|---|
| Aço SAE 1045 beneficiado | Cerca de 200 a 280 HB | Cargas leves, baixa rotação, protótipos e reposição de emergência | Menor custo e menor prazo, sem etapa de tratamento superficial |
| Aço SAE 4140 beneficiado | Cerca de 280 a 320 HB | Carga média contínua, redutores de médio porte | Custo intermediário, boa usinabilidade após beneficiamento |
| Aço SAE 4140 nitretado | Cerca de 550 a 700 HV na superfície | Peças grandes ou sem acesso a retífica de dentes | Distorção baixa dispensa retífica, mas camada endurecida é fina |
| Aço SAE 8620 cementado e temperado | Cerca de 58 a 62 HRC na superfície | Carga alta com choque, redutores industriais e transmissão pesada | Exige retífica pós-têmpera, o que eleva custo e prazo |
| Ferro fundido nodular | Menor que os aços tratados | Rodas grandes, baixa velocidade, boa capacidade de amortecimento | Fundição viável em módulos grandes e lotes maiores |
| Bronze e polímeros técnicos | Não comparável em HRC | Cargas leves, ambiente sem lubrificação plena ou com exigência de silêncio | Custo do modelo ou molde diluído no volume |
Processos de fabricação: hobbing, shaping, shaving e retífica
O dente helicoidal externo é gerado principalmente por fresamento com fresa caracol, processo em que ferramenta e peça giram sincronizados e a inclinação é obtida pelo movimento diferencial da mesa. O aplainamento com ferramenta tipo pinhão atende dentados internos e peças com escapamento limitado, e o power skiving vem ocupando esse espaço em máquinas CNC multieixo por ser mais rápido em dentado interno helicoidal. Depois da geração vêm as operações de acabamento: o shaving corrige o perfil antes da têmpera e o rasqueteamento não sobrevive à distorção do tratamento, razão pela qual peças de alta exigência recebem retífica de dentes após a têmpera. Também é nessa etapa que se aplicam correções intencionais de flanco, como abaulamento longitudinal, para compensar a deformação do eixo sob carga e evitar contato concentrado na ponta do dente.
Classe de precisão ISO 1328-1 e o custo real da retífica
A classe de tolerância de flanco definida pela ISO 1328-1:2013 é o parâmetro que separa uma engrenagem barata de uma cara com o mesmo material e a mesma geometria, e é justamente o campo que costuma faltar no pedido de cotação. Na escala da norma, números menores significam maior precisão. Especificar precisão acima do necessário adiciona custo de retífica e de inspeção sem ganho funcional; especificar abaixo entrega ruído, vibração e desgaste prematuro. Como referência de decisão, a velocidade periférica do par é o melhor indicador prático: quanto mais rápido gira, menor pode ser o erro de passo e de perfil admissível. A tolerância dimensional dos elementos de montagem, como furo e assento de rolamento, é tratada em separado, e o sistema de tolerâncias e ajustes deve constar no desenho junto com a classe do dentado.
| Grau ISO 1328-1 | Acabamento típico | Velocidade periférica indicativa | Aplicação usual |
|---|---|---|---|
| Graus 10 a 12 | Fresado sem acabamento | Até cerca de 2 a 3 m/s | Acionamentos lentos, movimentação de portas, equipamentos agrícolas simples |
| Graus 8 a 9 | Fresado de precisão ou shaving | Até cerca de 8 a 10 m/s | Redutores industriais de uso geral e reposição corrente |
| Graus 6 a 7 | Retificado após têmpera | Até cerca de 20 a 25 m/s | Redutores de alta rotação, turbomáquinas, exigência de baixo ruído |
| Graus 4 a 5 | Retífica de alta precisão com inspeção em máquina de medir engrenagem | Acima de 25 m/s | Aeronáutico, metrologia e transmissões críticas de alta velocidade |
Modos de falha e erros de especificação mais frequentes
Engrenagem helicoidal falha por caminhos previsíveis, e reconhecer o padrão no dente removido acelera a decisão de reposição. A formação de cavidades no flanco, o pitting, indica tensão de contato acima da capacidade do material e é o modo tratado pela ISO 6336-2:2019. A escoriação por adesão, o scuffing, é falha de filme lubrificante sob alta velocidade e carga, avaliada em bancada pelo ensaio FZG descrito na ISO 14635-1, e tem relação direta com a escolha do óleo: engrenagens fechadas industriais usam lubrificantes das classes CKC e CKD da ISO 12925-1, e a análise de risco de escoriação tem método detalhado na AGMA 925-A03. Já a trinca na raiz do dente aponta para tensão de flexão excessiva ou concentração de carga por desalinhamento. Quando o desgaste aparece só em uma das extremidades da largura de face, o problema quase nunca é a engrenagem: é paralelismo dos eixos, deflexão do eixo sob carga ou folga excessiva no mancal.
- Pitting em faixa contínua na linha primitiva: revise tensão de contato e dureza de flanco.
- Escoriação com aspecto arrastado no topo do dente: revise viscosidade, aditivação e temperatura do óleo.
- Desgaste concentrado em uma ponta do dente: revise alinhamento, rigidez da carcaça e considere abaulamento longitudinal.
- Ruptura de dente próxima à raiz: reveja o cálculo de flexão e a existência de carga de choque não prevista.
- Ruído que aumentou após reforma: verifique a classe de precisão da peça nova e a distância entre centros efetiva.
Checklist de cotação e engenharia reversa por amostra
Boa parte das cotações de engrenagem helicoidal no Brasil é reposição de máquina sem desenho disponível, o que torna a engenharia reversa parte do processo de compra. Nesse caso o fornecedor precisa de dados que muitas vezes não estão na peça desgastada, e enviar apenas fotos atrasa o orçamento. Vale lembrar que copiar uma peça desgastada reproduz o desgaste: dimensões de flanco devem ser reconstruídas a partir do par completo e da distância entre centros da carcaça, não do dente comido. A interface com o eixo entra no mesmo pacote, seja rasgo de chaveta paralela conforme DIN 6885-1 ou perfil estriado evolvente conforme DIN 5480.
- Número de dentes, diâmetro externo e largura de face medidos com a peça limpa.
- Módulo normal, ângulo de pressão e ângulo de hélice — ou a informação de que o fornecedor deve determiná-los.
- Sentido da hélice, direita ou esquerda, e o mesmo dado da engrenagem conjugada.
- Distância entre centros medida na carcaça, que valida a correção de perfil necessária.
- Furo, rasgo de chaveta ou estriado, com a norma de referência do perfil.
- Material e tratamento desejados, ou a aplicação e o torque para o fornecedor sugerir.
- Classe de precisão exigida e se há necessidade de relatório de inspeção e laudo de dureza.
- Quantidade e se haverá repetição do lote, informação que muda a diluição do ferramental.
O que define o preço de uma engrenagem helicoidal sob desenho
Não existe tabela de preço para engrenagem helicoidal porque quase tudo é fabricado sob desenho, mas os fatores que movem o orçamento são estáveis e podem ser antecipados pelo comprador. O primeiro é o módulo combinado com o diâmetro, que define a máquina, o tempo de corte e o tamanho do blank. O segundo é o ferramental: módulos e ângulos de pressão fora do padrão da ISO 54:1996 podem exigir fresa caracol específica, custo que em lote unitário pesa mais que o material. O terceiro é a rota de tratamento térmico, já que cementação com têmpera obriga retífica posterior e adiciona etapa e prazo. O quarto é a classe de precisão da ISO 1328-1:2013, com a inspeção associada. O quinto é a quantidade: setup, ferramenta e programação se diluem rapidamente a partir de lotes pequenos, e por isso repetir a peça no mesmo pedido costuma sair proporcionalmente muito mais barato que dois pedidos separados de uma unidade.
- Peça sempre o orçamento com e sem retífica quando a aplicação permitir, para medir o peso real da etapa.
- Informe se aceita material equivalente — restringir a uma única liga importada pode dobrar o prazo.
- Pergunte se o fornecedor já possui a fresa caracol do módulo solicitado; isso encurta prazo e reduz custo.
- Compare orçamentos pela mesma classe de precisão, senão a comparação não é válida.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em reposição sob desenho: a maioria das cotações chega com peça desgastada em mãos e sem desenho de fabricação.
- Erro recorrente nas solicitações: informar módulo frontal medido na peça quando o fabricante precisa do módulo normal e do ângulo de hélice.
- Pedidos de par helicoidal em eixos paralelos que chegam sem indicar o sentido da hélice de cada peça, o que inviabiliza o engrenamento.
- Diferença de preço entre a mesma engrenagem em classe ISO 1328-1 grau 9 e grau 6 costuma ser maior que a diferença entre aço 1045 e 8620.
- Prazo de fabricação puxado pelo ferramental: fresa caracol de módulo fora do padrão pode dominar o lead time de um lote pequeno.
- Reposição de emergência em siderurgia e mineração aceita nitretação para evitar a fila de retífica pós-cementação.
- Cotações de dentado interno helicoidal migrando de brochamento para power skiving em fornecedores com centro de usinagem CNC de 5 eixos.
- Compradores que pedem laudo de dureza e relatório de inspeção de dente junto ao orçamento reduzem retrabalho de recebimento.
Perguntas frequentes
Qual a diferença prática entre engrenagem helicoidal e engrenagem de dente reto?
No dente reto o contato ocorre em toda a linha do dente ao mesmo tempo, o que gera impacto e ruído; no helicoidal o contato progride ao longo da largura de face, reduzindo a variação de rigidez do engrenamento. Em troca, o dente inclinado gera força axial proporcional à tangente do ângulo de hélice, que precisa ser absorvida pelos mancais. Por isso o helicoidal domina em rotações mais altas e o reto continua competitivo em acionamentos lentos e de baixo custo.
Como descobrir o módulo de uma engrenagem helicoidal sem o desenho?
O que se mede diretamente na peça é o módulo frontal, obtido a partir do diâmetro externo e do número de dentes; o módulo normal, que corresponde à ferramenta de corte, é o frontal multiplicado pelo cosseno do ângulo de hélice. Sem medir o ângulo de hélice a determinação fica incompleta, e por isso o ideal é enviar a peça ou informar também a distância entre centros da carcaça. Os módulos preferenciais estão padronizados na ISO 54:1996.
Duas engrenagens helicoidais precisam ter o mesmo sentido de hélice?
Em eixos paralelos, não: o par exige hélices de sentidos opostos, uma à direita e outra à esquerda, com o mesmo ângulo em módulo. Em eixos reversos, o arranjo pode ter hélices de mesmo sentido, mas trata-se de outra configuração de engrenamento, com contato pontual e capacidade de carga bem menor. Informar o sentido no pedido evita fabricar uma peça inutilizável.
Quando vale a pena pagar por retífica de dentes?
A retífica compensa quando a peça é cementada e temperada, pois o tratamento distorce o dente, e quando a aplicação exige classe de precisão nos graus 6 ou 7 da ISO 1328-1:2013, típica de alta velocidade periférica ou restrição de ruído. Em redutores lentos com classe 8 a 10, a retífica raramente se paga. Uma alternativa é o aço nitretado, que endurece o flanco com distorção pequena e dispensa a etapa, aceitando camada endurecida mais fina.
Qual lubrificante usar em transmissão com engrenagem helicoidal fechada?
Engrenagens industriais fechadas normalmente usam óleos das classes CKC e CKD definidas na ISO 12925-1, com a viscosidade escolhida em função da velocidade periférica, do torque e da temperatura de operação. A resistência à escoriação é medida pelo ensaio FZG conforme a ISO 14635-1, e a AGMA 925-A03 traz o método de avaliação de risco de scuffing. Óleo subdimensionado é causa frequente de falha por adesão no topo do dente.
Posso substituir uma engrenagem reta por uma helicoidal na mesma máquina?
Só depois de verificar se os mancais e a carcaça suportam a carga axial que o dente inclinado cria, que pode chegar a mais da metade da força tangencial em ângulos de hélice altos. Também é preciso conferir a distância entre centros e o espaço axial disponível. Se o mancal não puder ser trocado, a alternativa técnica é o dentado duplo, que autocompensa o empuxo, e a verificação deve ser feita por engenheiro mecânico habilitado.
Que documentos pedir ao fornecedor no recebimento da peça?
Peça certificado do material com a designação do aço, relatório de tratamento térmico com perfil de dureza e profundidade de camada, medição de dureza conforme a ABNT NBR NM ISO 6508-1:2008 e relatório de inspeção do dentado indicando a classe atingida pela ISO 1328-1:2013. Em peças críticas, vale solicitar também o registro dimensional do furo e do rasgo de chaveta ou estriado.
Engrenagem exposta precisa de proteção?
Sim. A NR-12 exige que zonas de transmissão de força tenham proteção fixa ou móvel com dispositivo de intertravamento, impedindo o acesso durante o funcionamento. Engrenamento aberto também tende a elevar o nível sonoro, o que envolve os limites de exposição da NR-15 e os parâmetros de ambientes internos da ABNT NBR 10152:2017.
Qual prazo esperar para fabricação sob desenho?
O prazo é dominado por três variáveis: disponibilidade do material no diâmetro necessário, existência da fresa caracol do módulo pedido no fornecedor e a rota de tratamento térmico, que adiciona fila de forno e, quando há cementação, também fila de retífica. Confirmar essas três condições na cotação evita surpresa de prazo maior que o previsto em paradas programadas.
Solicitar orçamento gratuito
Para obter cotações comparativas de engrenagem helicoidal, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Transmissão Mecânica da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ISO 21771:2007, ISO 53:1998, ISO 54:1996, ISO 1328-1:2013, ISO 6336-1:2019, ISO 6336-2:2019, ISO 6336-3:2019, ISO 6336-5:2016, ISO 14635-1, ISO 12925-1, AGMA 925-A03, DIN 6885-1, DIN 5480, ABNT NBR NM 87:2000, ABNT NBR NM ISO 6508-1:2008, ABNT NBR 10152:2017, NR-12, NR-15.